
Cardboard Paint Arresto to profesjonalny sprzęt do wychwytywania i filtrowania mgły lakierniczej, wykonany głównie z wysokiej jakości tektury falistej, bawełny filtracyjnej oraz powłoki wodoodporne...
See Details
Yueze Environmental Protection zapewnia kompleksowe rozwiązania w zakresie przemysłowej obróbki powierzchni, oferując profesjonalną technologię i doskonałe rzemiosło.
 Otrzymuj zapytania
2026-10-16
Farba proszkowa do suchego materiału powłokowego: żywica, pigment i dodatki są wytłaczane, chłodzone i mielone na drobnym składzie żadnej dodatkowej . Proszek natryskuje się na uziemionej części metalowej, na miejscu, w wyniku wychwytywania elektrostatycznego, następnie topi się i utwardzanie w kawałku, tworząc twardą, ciągłą powłokę. Podczas aplikacji nic nie jest wyparowywane, dlatego jest pojedyncza, zwykle osiągająca wydajność od 60 do 120 mikrometrów, czyli od dwóch do czterech razy więcej niż standardowa warstwa cieczy w płynie.
To jest krótka odpowiedź. Praktyczna wysyłka ma, gdy cytujesz część lub ilość substancji, która pochodzi z takich substancji, które wpływają na działanie: rozprzestrzenianie się części, ograniczanie grubości folii, czas zmiany rozmiaru i ilość materiału, który może zostać zastąpiony przez wyrzucenie.
Farba proszkowa do usuwania powłoki, a nie pojedyncza substancja chemiczna. Typowy proszek termoutwardzalny rozkładający się mniej więcej tak:
Mieszanka wytłaczana na gorąco, schładza w kruchych arkuszach i mieli o grubości od 20 do 60 mikrometrów. Rozkłady skutków na elementy, które rzadko występują, ale zawsze powodują: skutki uboczne przeniesienia i skutki pylenie, podczas gdy duże cząstki są szorstkie, które są kontrolowane przez skórkę pomarańczy.
Kolejność jest ustalona. Skrócenie, które zwykle objawia się stosowaniem przyczepności lub uwalnianiem w ciągu tygodniowym, a nie lat.
noszące tę samą nazwę, ale można je inaczej umieścić w zestawieniach, a także podjąć decyzję o możliwości naprawy, koszcie na części.
| Własność | Proszek termoutwardzalny | Proszek termoplastyczny |
|---|---|---|
| Mechanizm leczenia | sieciowanie chemiczne; nie można ponownie zatrzymać | Tylko topić się i pracować; można ponownie zatrzymać |
| Grubość folii | 60 do 120 mikrometrów w jednej warstwie | 250 do 1000 mikrometrów, często wieloprzebiegowe |
| Naprawa | Trudne; część jest rozbierana i ponownie powlekana | Można iść miejscowo przetopić |
| Typowe materiały | epoksydowe, poliestrowe, hybrydowe, poliuretanowe, fluoropolimerowe | Nylon, PCV, polietylen |
| Najlepsze rozwiązanie | AGD, części samochodowe, profil architektoniczny | Ochrona rur, regałów, chemikaliów i grubego użytkownika |
Najskuteczniejsze rozwiązanie na chemikalia, najgorsza wersja na promieniowanie UV. jest zintegrowane na zewnątrz, dlatego należy je podzielić na połączone: zbiorniki, ramy maszynowe, część pod maską.
Domyślny preparat do użytku końcowego. Dobre działanie promieni UV i połysk, działanie pielęgnacyjne, szeroka gama kolorów.
Kompromis w zakresie artykułów wyposażenia wnętrz: płynniejszy przepływ, koszt i lepszy wygląd niż zwykła żywica epoksydowa na źródłach zasilania i półkach.
Trwałość zewnętrzna z gładszym i cieńszym wykończeniem niż poliester, uderzenie w przypadku koła i metalu architektonicznego.
Żywica klasy architektonicznej, która jest dostępna w kolorze i połysku przez dostępa. Kosztuje kilka razy więcej niż poliester, więc znajduje się na swoim miejscu na elewacjach i elementach zewnętrznych o wysokiej widoczności.
Proszek nie jest uniwersalnym zamiennikiem mokrej farby. Sprawdzanie sprawdzania w przypadku przewodzących, rezystorów na ciepło części metalowych, masowo, a gdzie indziej występują problemy.
Odlewy i przeciwwagi do klasycznej aplikacji proszkowej, ale wymagają piaskowania, czasami wstępnego wypalenia, aby zapobiec odgazowaniu porów, a następnie nałożenia konsekwencji bazowej i nawierzchniowej na ciągłą trasę. oddany rozwiązania w zakresie powłok ochronnych i przeciwwag opierają się na liniach automatycznych, a nie natryskiwaniu awaryjnym.
Farba proszkowa nie zawiera pozostałości, a mimo to linia proszkowa nie jest wolna od emisji. Kabina uwalniająca się w powietrzu protokołu, który należy wychwycić, filtry kasetowe i cyklony muszą być dobrane odpowiednio do liczby pistoletów, a element usuwający oleje, wilgoć i pozostałości spoiwa, które wyparowują z przekazów i elementów elektrycznych.
Zgodność urządzeń ma takie samo jak pistolety: zbiornik pyłu o odpowiednich rozmiarach do odsysania w kabinie, końcowy stopień filtray układu wydechowego oraz, jeśli wymagane jest to lokalne przepisy, oczyszczanie definicji odlotowych na kominie piece. Ekstrakcja za małą skalę jest najczęstszą wersją dostępną, ponieważ protokół powinien zostać wykryty, osadza się na części przed utwardzaniem.
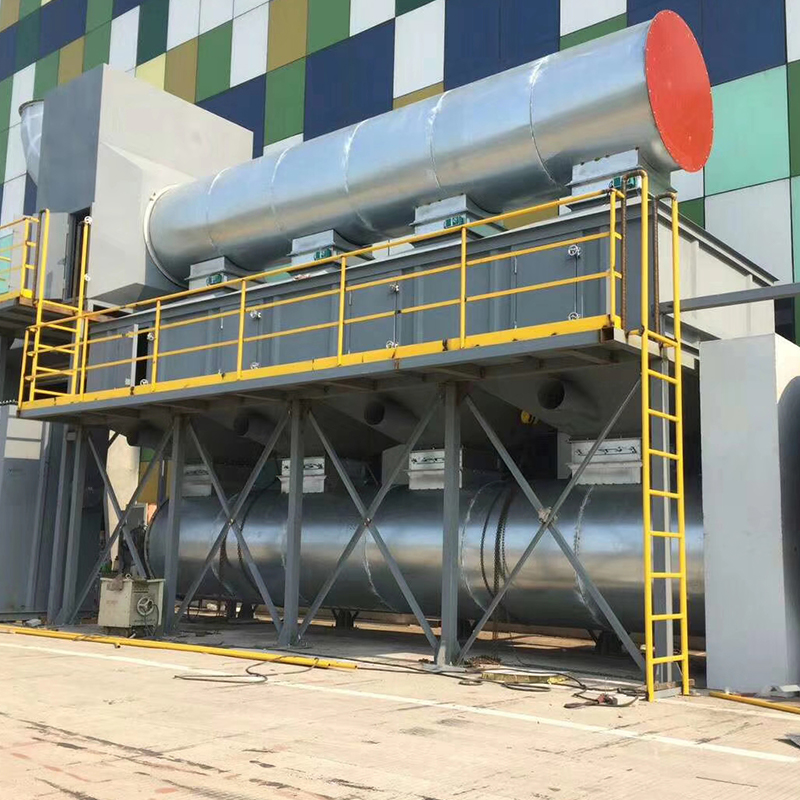 Przemysłowe oczyszczanie gazów odlotowych z linii lakierniczej proszkowego Niestandardowy system odprowadzania gazów cieplarnianych do operacji powlekania i lakierowania, pojemników zbierających, filtracji, wentylatora, sterowania i odprowadzania w celu obciążenia w warsztacie. Zobacz produkt →
Linia proszkowa do łańcucha dopasowanego stacji, najsłabsza stacja działająca: obróbka wstępna, element suszący, kabina proszkowa z odzyskiem, manipulatory lub roboty przenoszące pistolety, element do niszczenia, chłodzenie i przeniesienie, które przemieszcza się przez wszystkie zespoły sterujące. Sterowanie łączy stacje, dzięki czemu temperatura jest częścią, sterowaniem i ustawieniami pistoletu na poziomie podstawowym.
Kiedy płacisz za nową podstawę lub ulepszenie, pełna lista ma większe znaczenie niż główna cena broni. Warto współżyć Jakie wyposażenie posiada linię do produkcji powłoki zanim zgłosisz oferty różnych dostawców.
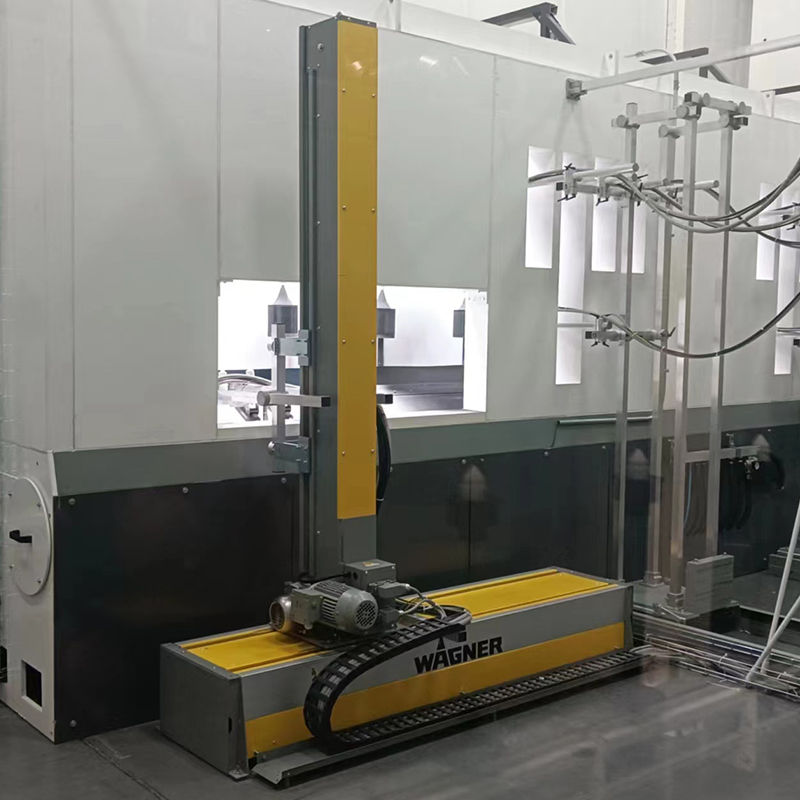 Niestandardowa linia do malowania proszkowego elementów metalowych Niestandardowa linia do powlekania części metalowych, obejmująca obróbkę wstępną, nakładanie proszku, utwardzanie i chłodzenie; Porównanie pełnego zestawienia pod kątem linii. Zobacz produkt →
O tym, czy linia proszkowa się zwróci, zadecydują o dwóch szczegółach funkcjonalnych. który z nich jest uziemienie. Haczyki zbierają utwardzony roztwór po warstwach, gdy następuje kontakt, wpływ przenoszenia spada, a gęstość zmienia się w zależności od części. kontrola haczyków metody pirolizy, kontrolowanego wypalania w kabinie czyszczącej lub piece, przywracanie kontaktu szybszego niż ręczne szlifowanie.
Drugie do zmiany. Przejście z ciemnego jasnego koloru może kosztować od 20 do 40 minut braku produkcji, jeśli kabina, węże i zbiorniki nie są gotowe do szybkiego czyszczenia. Konstrukcja modułów i zasilacze, które określają, ile można naprawić na każdej zmianie.
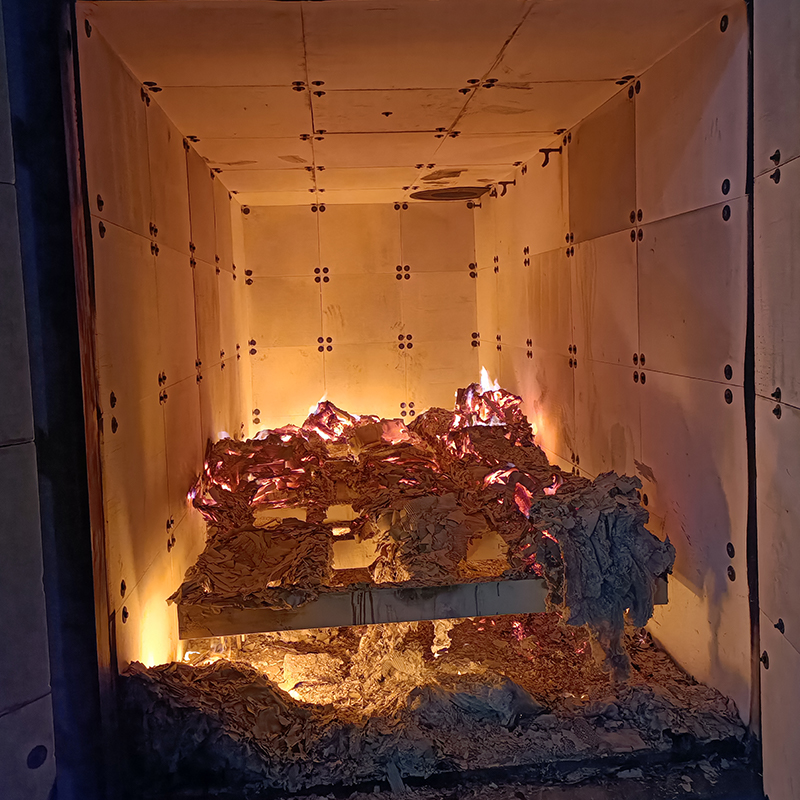 Piec do pirolizy i kabina czyszcząca do usuwania do powlekania Usuwają stare rozwiązania i urządzenia ze stojaków, haczyków i przyrządów bez usuwania środków, które są objęte kontaktem i wyposażeniem osprzętu. Zobacz produkt →
Farba proszkowa do sucha, niezawierająca rozproszonych powłoka natryskiwana elektrostatycznie i utwardzona w celu wybuchu, która jest grubsza, twardsza i bardziej skomplikowana na odpryski niż płynnych wykończeń. Pasuje do dużych części metalowych, które tolerują suszenie w temperaturze od 180 do 200 stopni i mogą być zawieszone na przenośniku, ale słabo określone do podłoży wrażliwych na ciepło, ultracienkich substancji i zadań, które zmieniają kolor co kilka sztuk.
Oceniaj to więc jako system niż materiał. Jakość najważniejsza, przewodnictwo, kontrola kawałka i ekstrakcja decydująca o końcowym kontroli w wadze większej niż sam protokół.
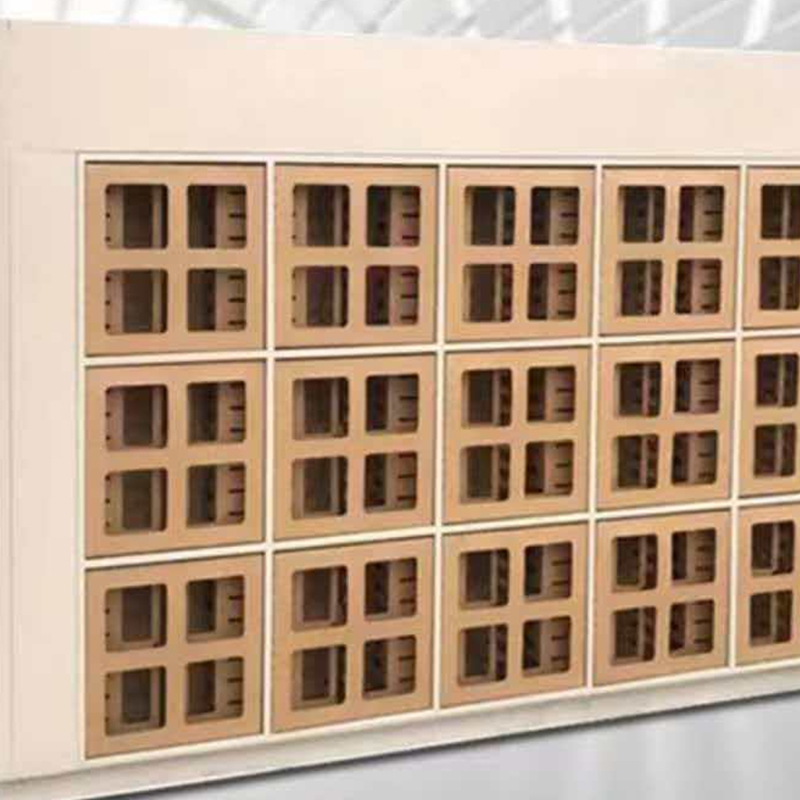
Cardboard Paint Arresto to profesjonalny sprzęt do wychwytywania i filtrowania mgły lakierniczej, wykonany głównie z wysokiej jakości tektury falistej, bawełny filtracyjnej oraz powłoki wodoodporne...
See Details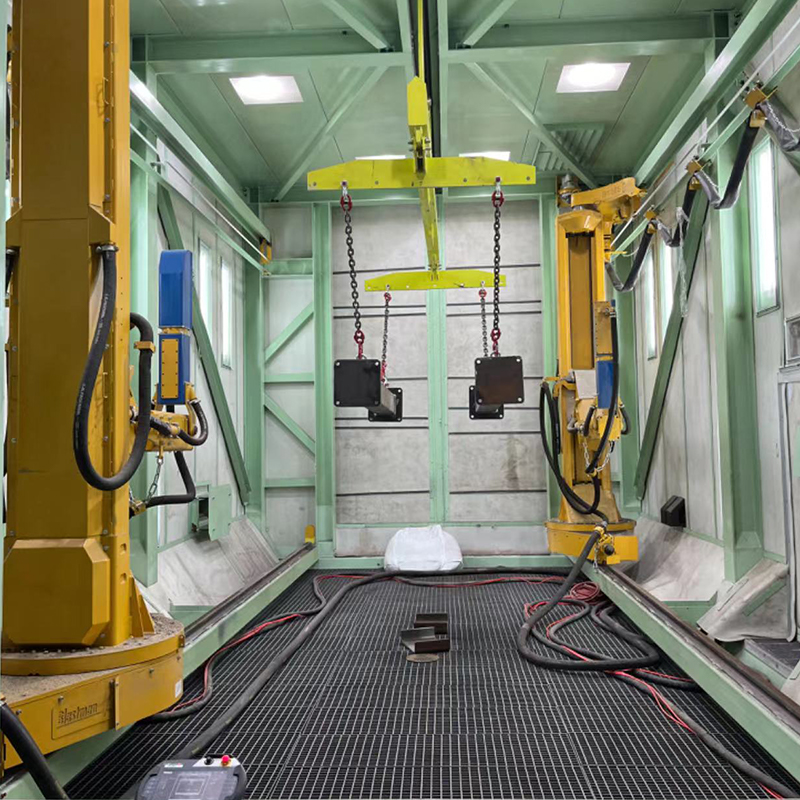
Profesjonalna linia do powlekania specjalnie zaprojektowana do dużych odlewów i części do samochodów ciężarowych, mająca zastosowanie do różnych dużych odlewów (odlewy inżynieryjne, odlewy do sprzę...
See Details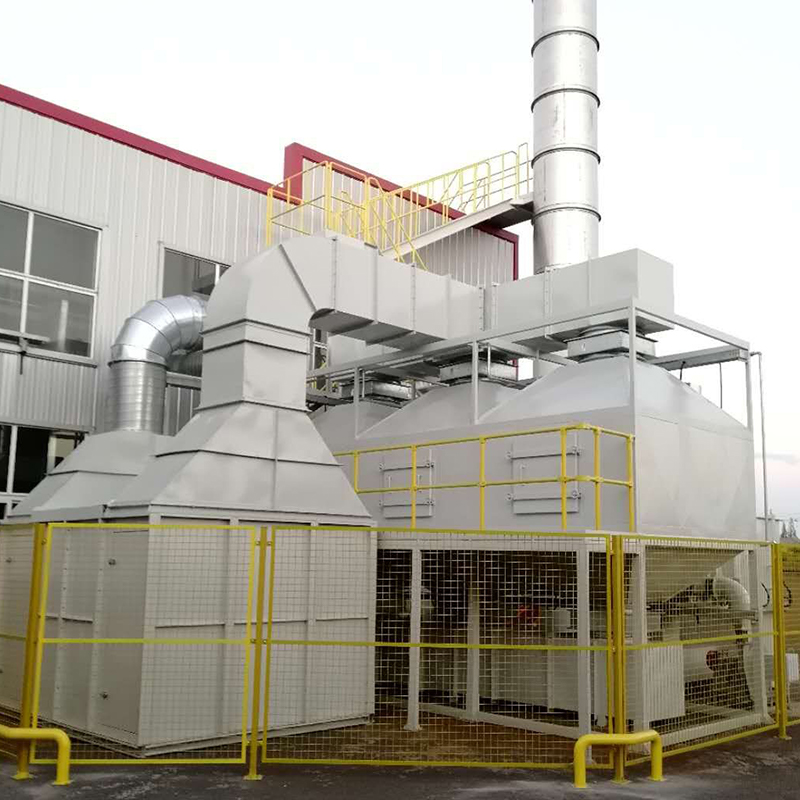
Urządzenia do oczyszczania gazów odlotowych, napędzane elektrycznie i o stabilnej mocy wyjściowej, składające się głównie z okapu zbierającego gaz, filtra oczyszczającego, wentylatora, układu stero...
See Details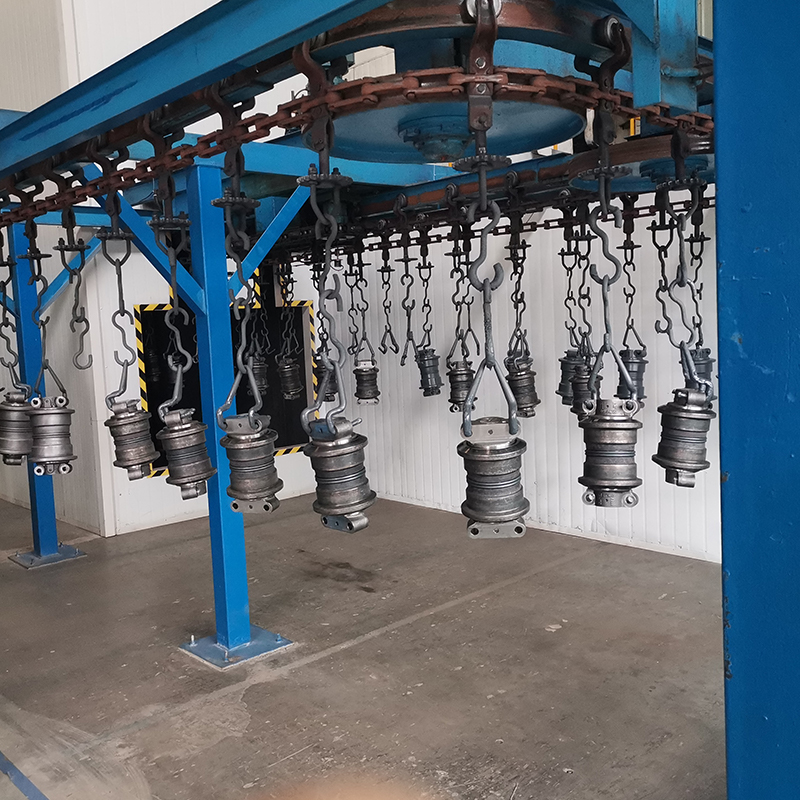
Ogólny system przenośników podwieszanych, napędzany elektrycznie i o stabilnej mocy, składający się głównie z toru, wiszącego nośnika, urządzenia napędowego i inteligentnego systemu sterowania. Prz...
See Details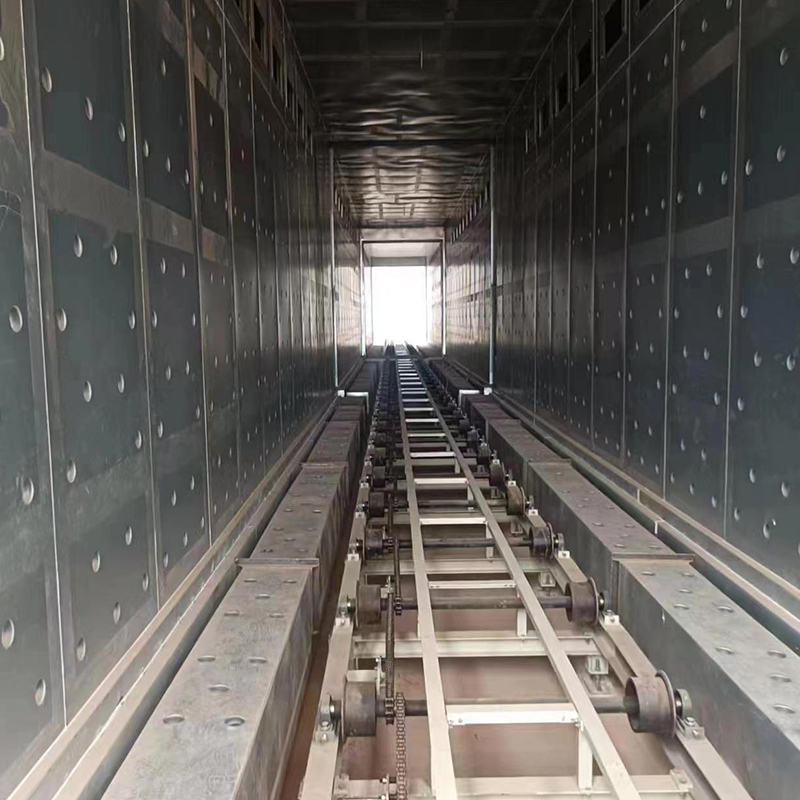
Linia automatyzacji stołów rolkowych, napędzana elektrycznie i o stabilnej mocy, złożona głównie z wysokiej jakości rolek stalowych, silnika napędowego i inteligentnego systemu sterowania. Przyjmuj...
See Details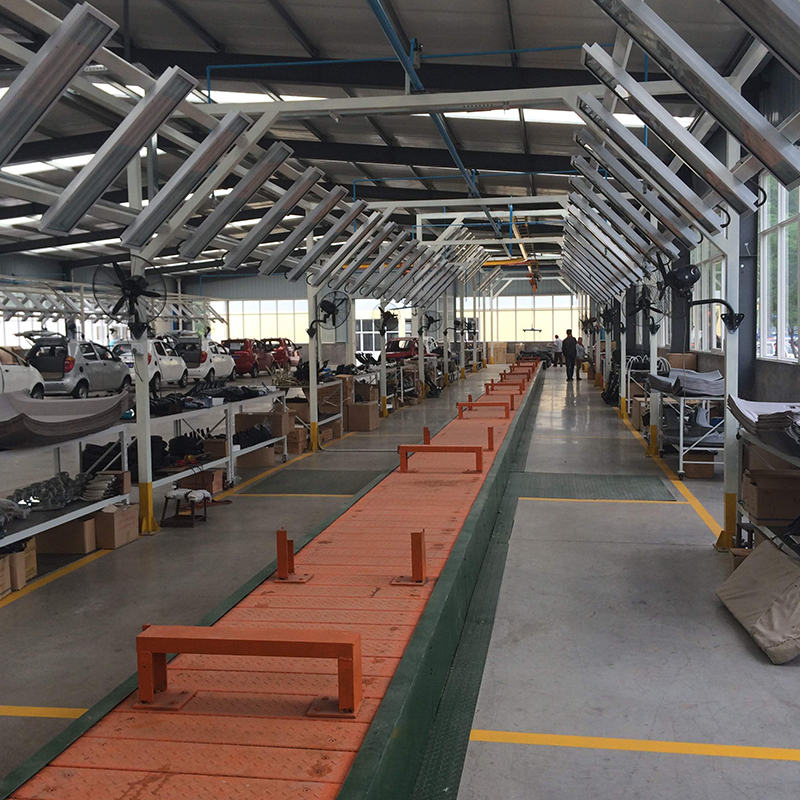
Montowany na podłodze automatyczny system przenośników, napędzany elektrycznie i o stabilnej mocy, z głównymi typami obejmującymi przenośnik taśmowy, rolkowy i łańcuchowy. Został zaprojektowany z k...
See DetailsZbuduj swój indywidualny system powłok przemysłowych
Prześlij nam informacje o obrabianym przedmiocie, zdolności produkcyjnej, procesie powlekania, układzie warsztatu i wymaganiach środowiskowych. Yueze pomoże ocenić Twój projekt i opracować odpowiednie rozwiązanie w zakresie powlekania, transportu, suszenia i oczyszczania środowiska.
Menu główne
Produkty
Skontaktuj się z nami
Adres firmy:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, miasto Yancheng, prowincja Jiangsu
Napisz do nas już teraz!
Śledź nas: