
Profesjonalna linia do natryskiwania specjalnie zaprojektowana do produkcji i renowacji kół samochodowych, mająca zastosowanie do różnych typów kół samochodowych (felgi stalowe, felgi ze stopu alum...
See Details
Yueze Environmental Protection zapewnia kompleksowe rozwiązania w zakresie przemysłowej obróbki powierzchni, oferując profesjonalną technologię i doskonałe rzemiosło.
 Otrzymuj zapytania
2026-09-25
Na stalowej podłodze fabryki części samochodowych decyzja o przejściu z farby w płynie na farbę proszkową rzadko jest podejmowana w wyniku pojedynczej dramatycznej awarii. Zwykle narasta powoli: przezroczysty blister w ramach gwarancji, skarga dotycząca nadmiernego oprysku od audytora OEM, faktura za utylizację rozpuszczalnika, która stale rośnie. Do czasu, gdy inżynier procesu rozpocznie badania malowanie proszkowe dla motoryzacji , nie ma już pytania, czy usunąć pętlę płynnej farby. Pytanie brzmi, jak zbudować linię proszkową, która zachowa tolerancje dla tysięcy części na zmianę, nie zamieniając konserwacji w drugą pracę na pełen etat.
Zacznij od samego filmu. Tworzy termoutwardzalny proszek 60 do 100 mikronów (2,4 do 4,0 milicali) utwardzonej folii w jednym przejściu, podczas gdy rozpuszczalnikowe podkłady i lakiery samochodowe zazwyczaj osiągają jedynie 25 do 35 mikronów. Grubsza, w pełni usieciowana folia pochłania uderzenia żwiru i utrzymuje wilgoć z dala od podłoża. W przypadku prawidłowo przygotowanego wspornika zawieszenia różnica ta szybko pojawia się w testach w komorze solnej: części malowane proszkowo często wytrzymują mniej więcej dwukrotnie dłuższy czas ekspozycji, zanim pojawi się czerwona rdza, w porównaniu z częściami malowanymi cieczą.
Sprawa ekonomiczna jest równie bezpośrednia. W typowej kabinie do lakierowania cieczy wydajność przenoszenia wynosi od 40 do 60 procent. Systemy proszkowe z odzyskiem cyklonu wykorzystanie materiału powyżej 95 procent ponieważ nadmiar oprysku jest wciągany z powrotem do leja zasypowego i ponownie wykorzystywany. Na linii, na której część zatrzymuje jedynie 60 gramów na każde 500 gramów podanych przez pistolet, taki współczynnik odzysku pozwala zaoszczędzić setki kilogramów materiału powłokowego miesięcznie.
Argument ten uzupełnia presja regulacyjna. Proszek emituje znikome LZO, nie tworzy niebezpiecznych odpadów rozpuszczalnikowych, a nieodzyskany nadmiar sprayu można zwykle traktować jako inny niż niebezpieczny odpad stały. W przypadku zakładów, które renegocjują pozwolenia na korzystanie z powietrza przy każdym cyklu odnowienia, upraszcza to zgodność i obniża koszty monitorowania.
| Własność | Malowanie proszkowe | Płynna farba |
|---|---|---|
| Typowa grubość folii | 60–100 mikronów | 25–35 mikronów |
| Wykorzystanie materiału | 95–98% z wyzdrowieniem | 40–60% |
| Zawartość LZO zgodnie z zastosowaniem | Znikome | 300–600 g/l |
| Pokrycie krawędzi i wgłębień | Dobrze | Umiarkowane |
| Ścieżka przeróbki | Wypalić lub pasek chemiczny | Wyszlifować i ponownie pomalować |
Nie każda część należy do linii proszkowej. Duże, płaskie panele zewnętrzne klasy A, takie jak drzwi, błotniki i poszycia dachu, są nadal zwykle malowane systemami płynnymi, ponieważ proszek nałożony przy prędkości produkcyjnej może pozostawić na szerokich powierzchniach teksturę lekkiej skórki pomarańczy. Jednak długa lista podzespołów podwozia, podwozia i elementów elektrycznych akumulatorów jest naprawdę lepiej dostosowana do proszku:
 Linia do powlekania natryskowego kół samochodowych Profesjonalna linia do powlekania natryskowego specjalnie zaprojektowana do produkcji i renowacji kół samochodowych, mająca zastosowanie do różnych typów kół samochodowych (felgi stalowe, stopy aluminium... Zobacz produkt →
Linia do produkcji proszku nie jest chwaloną kabiną lakierniczą. Jest to skoordynowana sekwencja pięciu etapów, które muszą zawsze pozostawać w równowadze:
Linia działa tylko wtedy, gdy te etapy pozostają w równowadze. Jeżeli w piekarniku występuje gradient temperatury większy niż ±5°C na szerokości części , grube i cienkie sekcje utwardzają się z różną szybkością, co powoduje różnice w kolorze na widocznych częściach i nierówną twardość na funkcjonalnych. Jeśli prędkość przenośnika zmienia się, czas przebywania w komorze lakierniczej zmienia się, a grubość powłoki staje się nierówna. Aby zapoznać się z podziałem na poziomie komponentów tego, co znajduje się pomiędzy tunelem mycia a stacją schładzania, zobacz nasz artykuł na temat jakie wyposażenie posiada linia do produkcji powłok .
 Linia do malowania proszkowego Szeroko stosowane w metalowych przedmiotach, takich jak sprzęt, części samochodowe, maszyny inżynieryjne, meble metalowe, artystyczne pokrywy włazów, obiekty komunalne i komponenty precyzyjne... Zobacz produkt →
Kupno linii do malowania proszkowego do zastosowań motoryzacyjnych różni się od zakupu pojedynczej kabiny. Kupujesz obietnicę wydajności: linia musi pokrywać X części na godzinę, przy określonej grubości folii, w ramach określonego limitu jakości i robić to przez lata. Każdą specyfikację należy przetestować pod kątem tych czterech liczb.
Wiele linii komponentów pojazdów elektrycznych łączy także cienki podkład e-powłokowy zapewniający odporność na korozję z wierzchnią warstwą proszkową chroniącą przed ścieraniem. Producenci, którzy chcą zobaczyć, jak te elementy łączą się w produkcji pojazdów, mogą zapoznać się z naszymi rozwiązania do produkcji samochodów i pojazdów elektrycznych , które obejmują pełną sekwencję od obróbki wstępnej do kontroli końcowej.
 Linia do powlekania elektroforetycznego pojazdów elektrycznych Profesjonalna linia do powlekania elektroforetycznego specjalnie zaprojektowana do pojazdów elektrycznych (EV), mająca zastosowanie do różnych typów pojazdów elektrycznych (EV osobowe, EV komercyjne, nowe logistyki energetyczne... Zobacz produkt →
Po uruchomieniu linii o jakości decydują pomiary, a nie opinie. Pierwszym jest stała grubość powłoki . Użyj magnetycznego miernika grubości (do stali) lub miernika wiroprądowego (do aluminium) w tych samych pięciu lub sześciu punktach na kilku częściach na zmianę i zapisz wyniki. Różnica większa niż 15 mikronów pomiędzy wysokim i niskim odczytem zwykle wskazuje na problemy z prędkością pistoletu, odległością lub przepływem powietrza.
Drugie jest wyleczyć kompletność . Test pocierania MEK – przetarcie utwardzonej powierzchni ketonem metylowo-etylowym – pozwala stwierdzić, czy proszek jest w pełni usieciowany. Większość specyfikacji motoryzacyjnych dopuszcza od 25 do 50 podwójnych przetarć bez przedostania się rozpuszczalnika do podłoża. Test twardości ołówkiem działa jako pomocnicza: utwardzone termoutwardzalne materiały mają zazwyczaj twardość 2H lub twardszą.
Trzeci jest zasięg w trudno dostępnych miejscach . Sprawdź wgłębienia, krawędzie i otwory gwintowane pod kątem miejsc gołego metalu spowodowanych efektem klatki Faradaya. Jeśli wgłębienia wyglądają na cienkie, linia wymaga większego przepływu powietrza lub skorygowania kąta pistoletu, aby wepchnąć proszek do tych wgłębień.
Aluminiowe obudowy silników i żeliwne wsporniki niosą ze sobą ukryte ryzyko: odgazowanie . Kiedy porowaty odlew nagrzewa się w piecu do utwardzania, uwięzione powietrze i pozostałości z formy rozszerzają się i przebijają wciąż topiącą się warstwę, pozostawiając defekty przypominające krater. Etap odgazowania przed wypiekiem lub proszek o dużej płynności opracowany dla porowatych podłoży może zapobiec większości tych odrzutów.
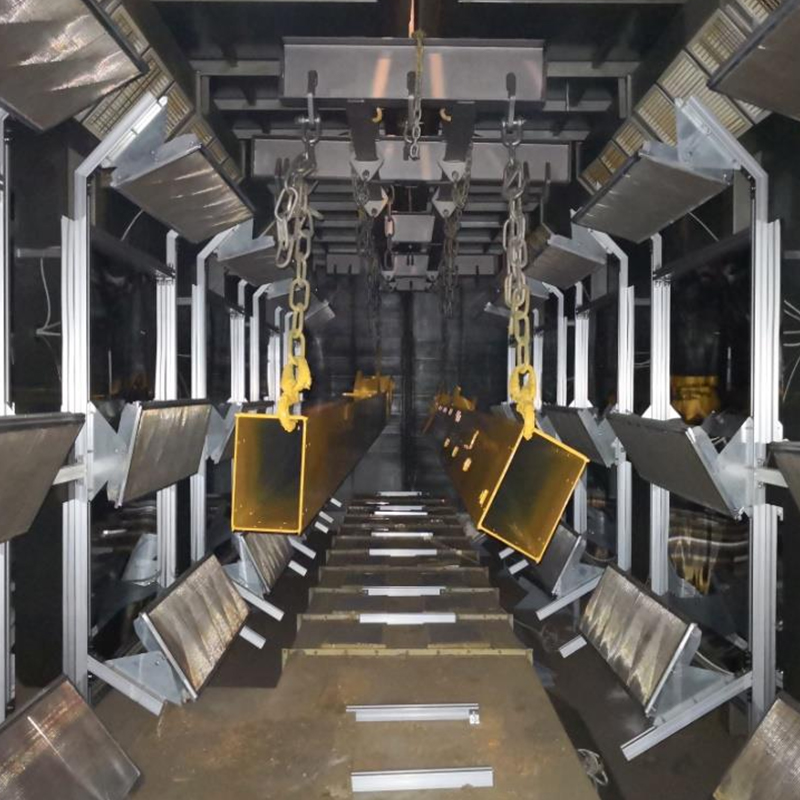
Profesjonalna linia do natryskiwania specjalnie zaprojektowana do produkcji i renowacji kół samochodowych, mająca zastosowanie do różnych typów kół samochodowych (felgi stalowe, felgi ze stopu alum...
See Details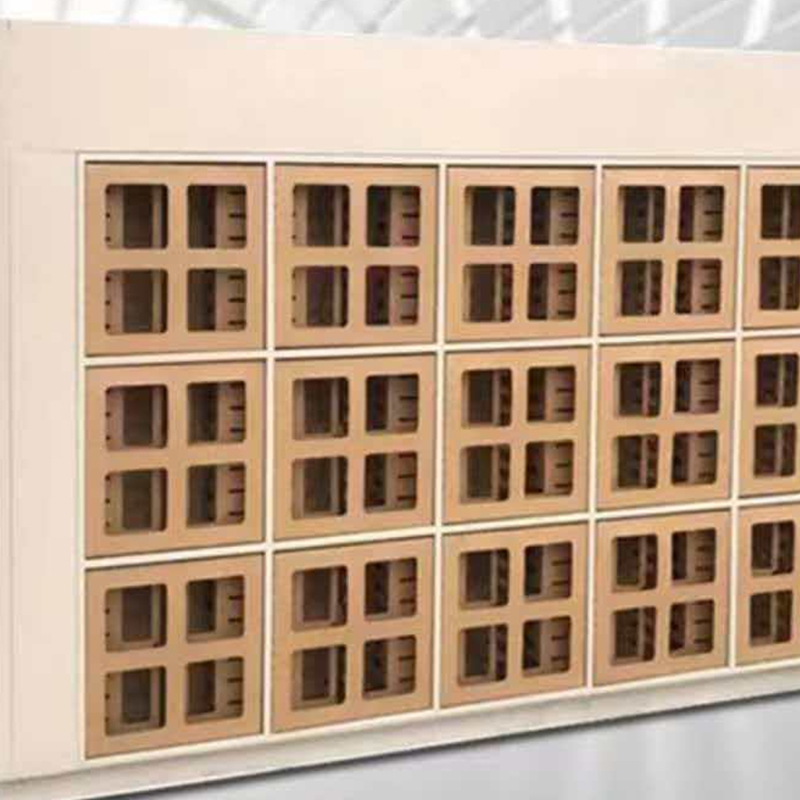
Cardboard Paint Arresto to profesjonalny sprzęt do wychwytywania i filtrowania mgły lakierniczej, wykonany głównie z wysokiej jakości tektury falistej, bawełny filtracyjnej oraz powłoki wodoodporne...
See Details
Profesjonalna linia do powlekania specjalnie zaprojektowana do dużych odlewów i części do samochodów ciężarowych, mająca zastosowanie do różnych dużych odlewów (odlewy inżynieryjne, odlewy do sprzę...
See Details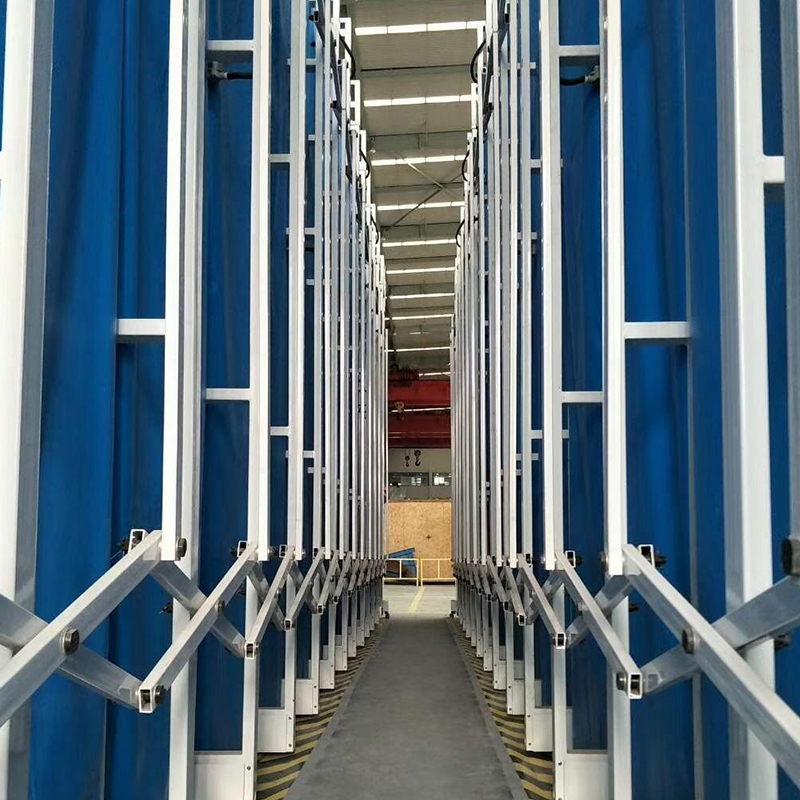
Wysuwana mobilna kabina lakiernicza i szlifierska to elastyczne, oszczędzające miejsce i wielofunkcyjne stanowisko do powlekania. Dzięki teleskopowej ruchomej konstrukcji i zintegrowanemu systemowi...
See Details
Filtr mgły lakierniczej typu suchego to podstawowy element oczyszczania mgły lakierniczej, wykonany głównie z wysokiej jakości materiałów filtracyjnych (włókno szklane, węgiel aktywny, włóknina). M...
See Details
Dostarczamy wysokiej jakości śrutownie i automatyczne śrutownice. W sprzęcie zastosowano dojrzałą technologię obróbki powierzchni, umożliwiającą usuwanie rdzy, czyszczenie warstwy tlenku i szorstko...
See DetailsZbuduj swój indywidualny system powłok przemysłowych
Prześlij nam informacje o obrabianym przedmiocie, zdolności produkcyjnej, procesie powlekania, układzie warsztatu i wymaganiach środowiskowych. Yueze pomoże ocenić Twój projekt i opracować odpowiednie rozwiązanie w zakresie powlekania, transportu, suszenia i oczyszczania środowiska.
Menu główne
Produkty
Skontaktuj się z nami
Adres firmy:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, miasto Yancheng, prowincja Jiangsu
Napisz do nas już teraz!

Śledź nas: