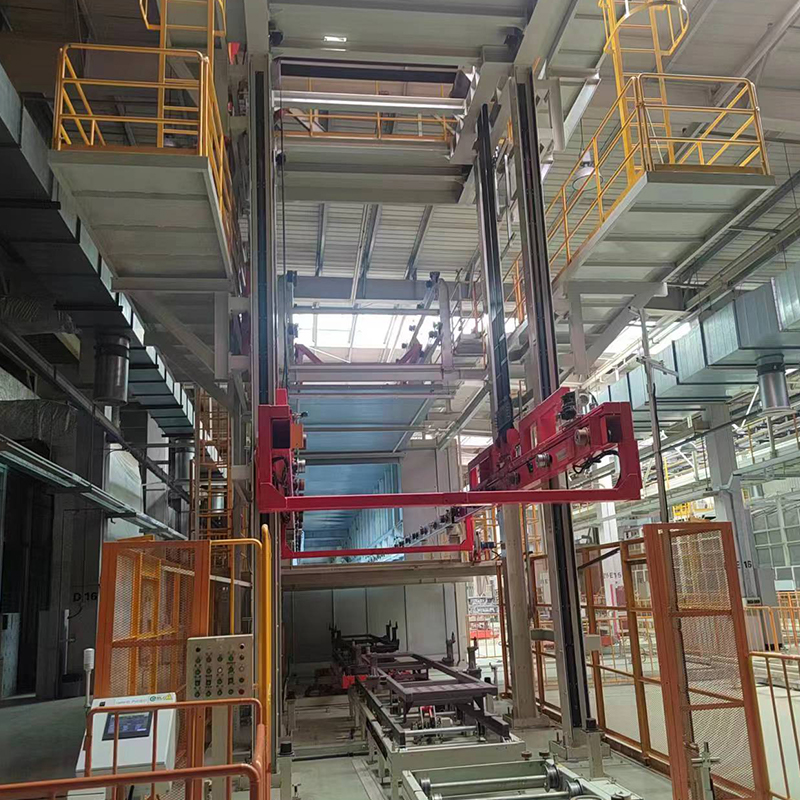
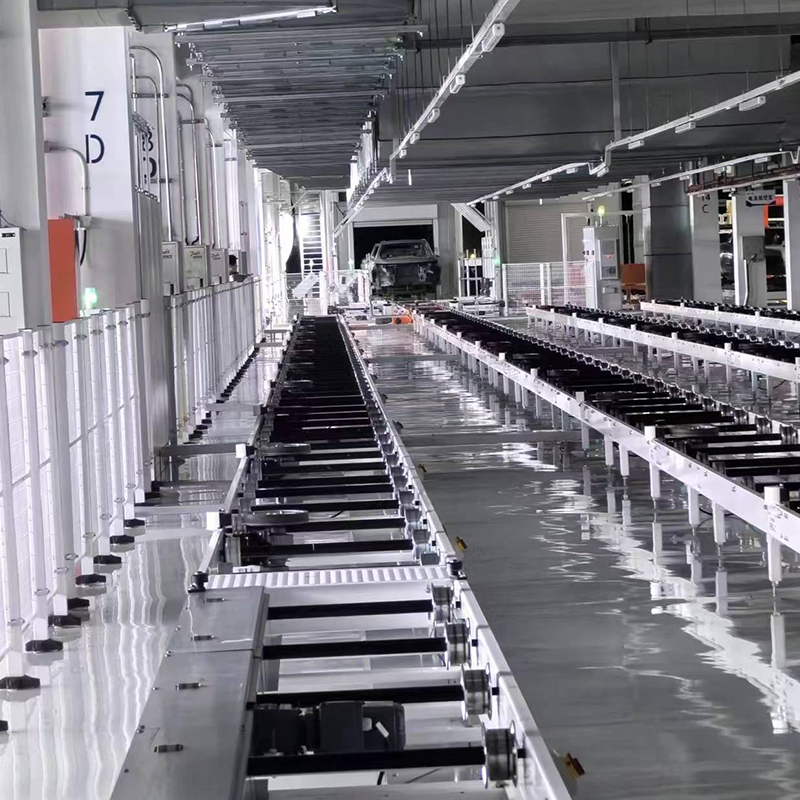
Co to jest linia automatyzacji stołów rolkowych
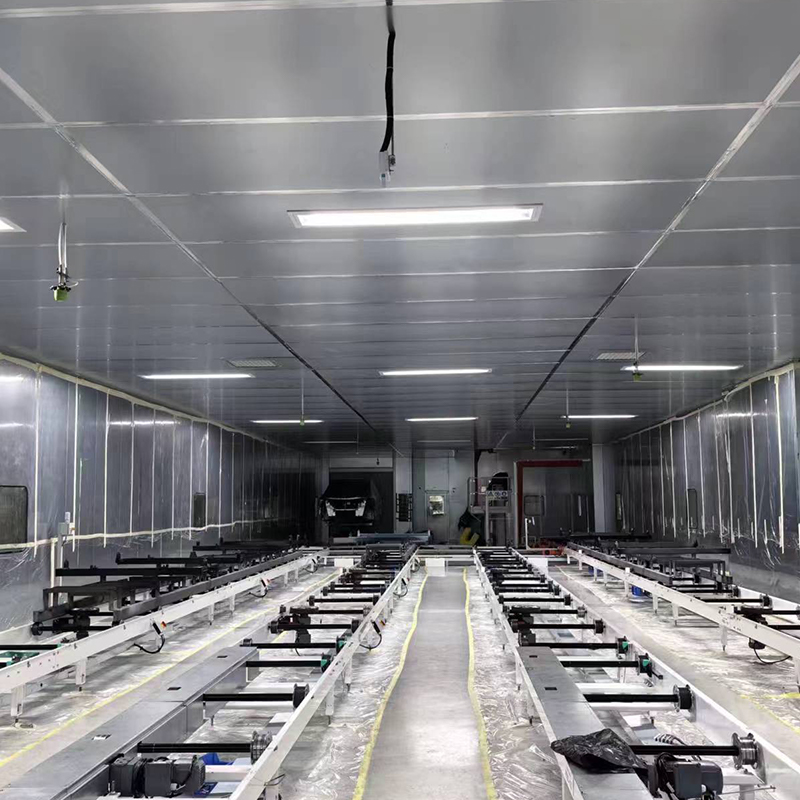
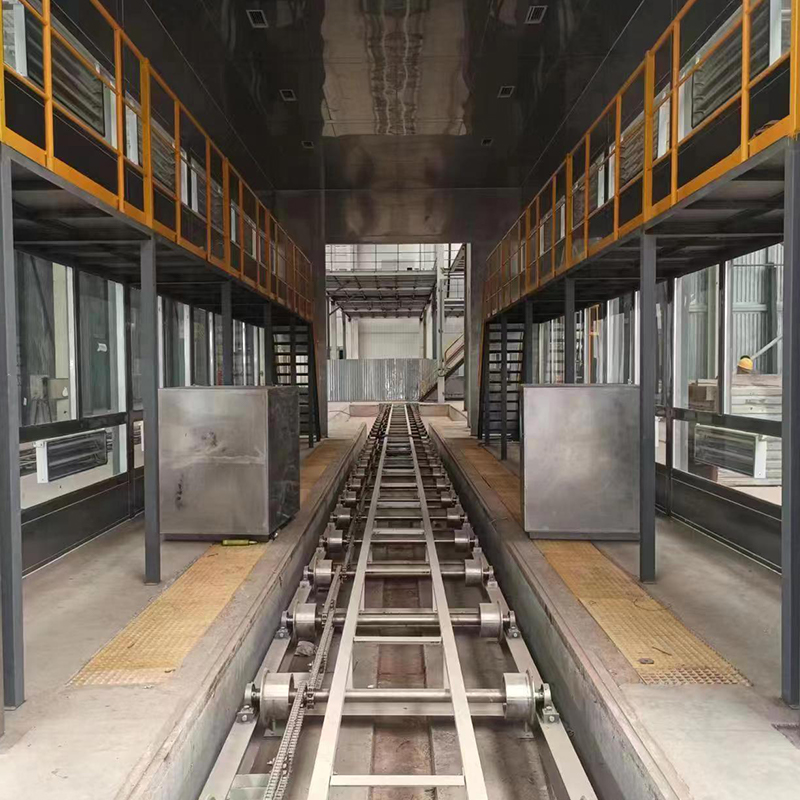
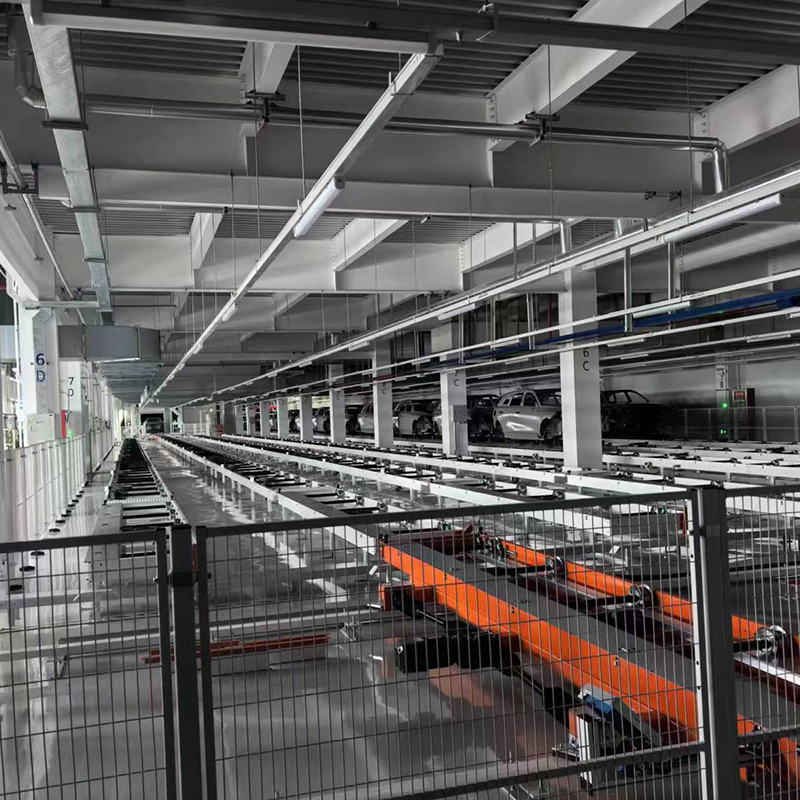
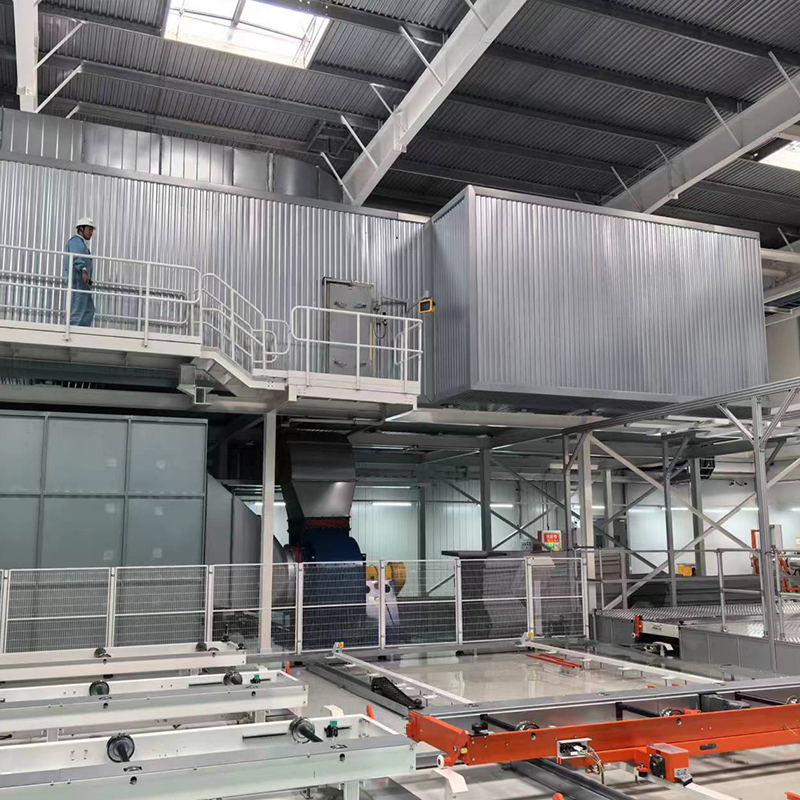
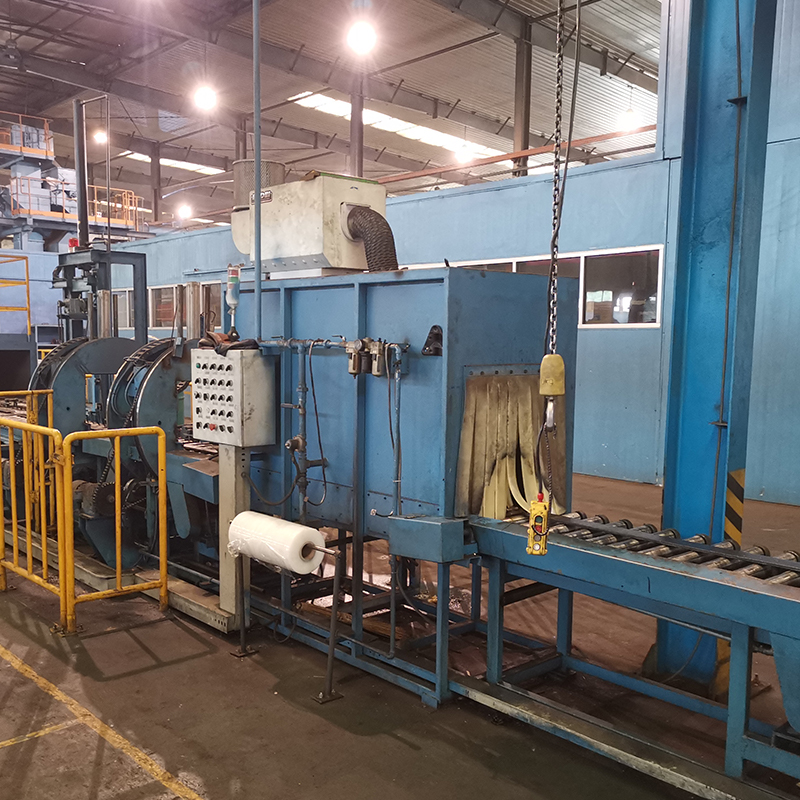
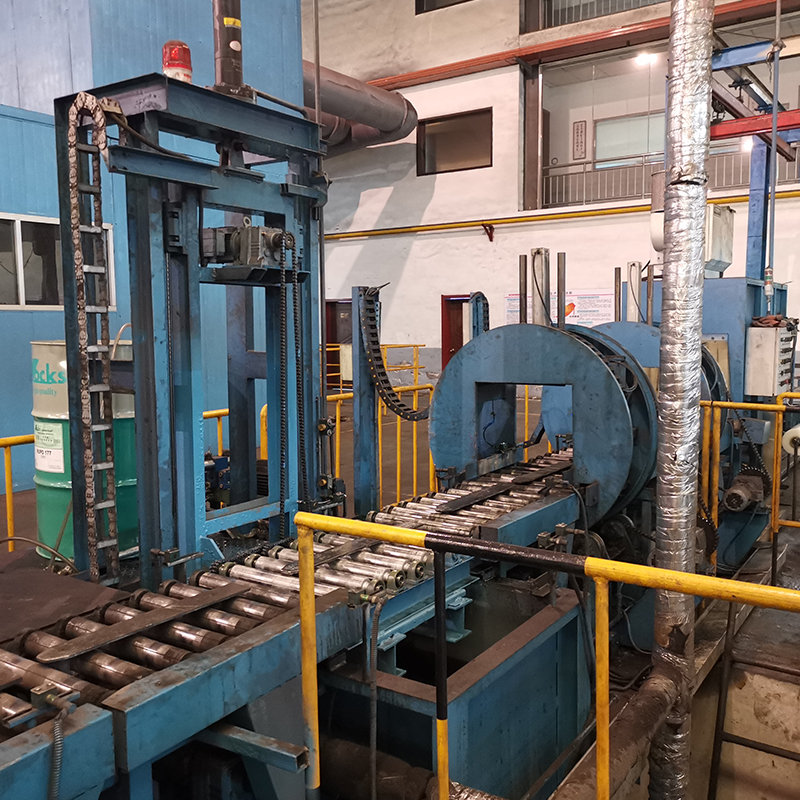
A Linia automatyzacji stołów rolkowych przenosi ciężkie lub nieporęczne przedmioty w poziomie między etapami produkcji za pomocą szeregu napędzanych rolek, zamiast polegać na hakach podwieszanych lub ręcznym transporcie wózkiem widłowym. Ten typ transportu jest powszechny na stanowiskach szlifowania, powlekania i kontroli części, takich jak duże odlewy, bloki przeciwwagi i obrobione maszynowo obudowy, które są zbyt ciężkie lub mają nietypowy kształt dla wiszącego przenośnika.
Ponieważ obrabiany przedmiot spoczywa bezpośrednio na rolkach, a nie zwisa z uchwytu, ścieżka obciążenia jest bardziej stabilna w przypadku części o nieregularności lub ciężkich od góry, co zmniejsza ryzyko przesuwania się podczas przenoszenia między stacjami.
Kluczowe zalety automatyzacji stołów rolkowych
Zastąpienie ręcznego przenoszenia przenośnikiem rolkowym z napędem rozwiązuje kilka powtarzających się wąskich gardeł w produkcji ciężkich części.
Tabela 1: Zalety linii automatyzacji samotoków | Funkcja | Praktyczna korzyść |
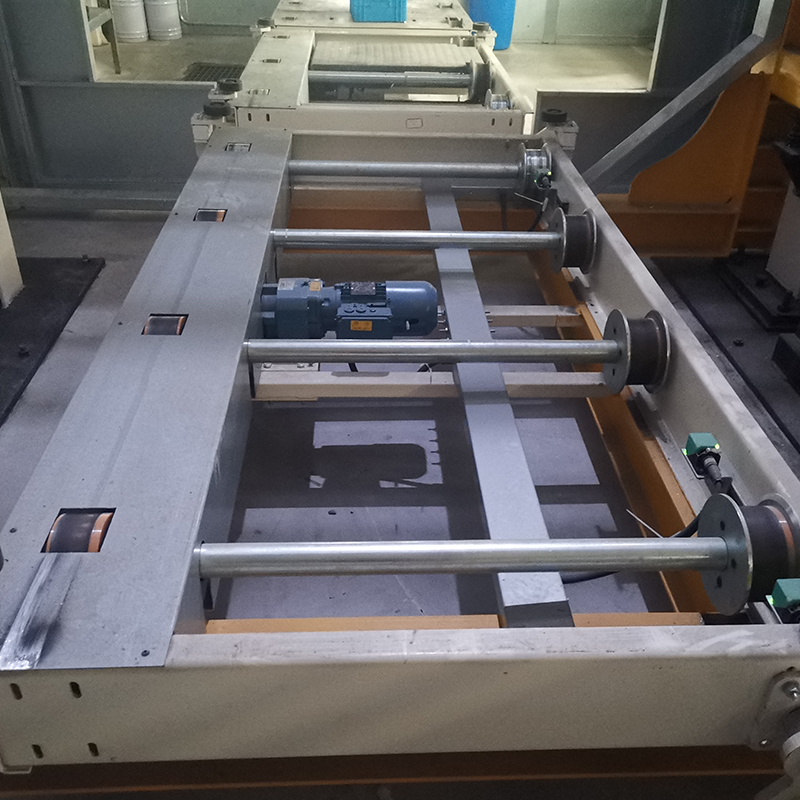
| Rolki napędzane napędzane | Przenosi ciężkie części bez ręcznego pchania lub korzystania z wózka widłowego |
| Zmienna kontrola prędkości | Dopasowuje prędkość transferu do czasów cyklu stacji górnej i dolnej |
| Strefy akumulacyjne | Buforuje części pomiędzy stacjami bez zatrzymywania całej linii |
| Sekcje rolek obciążone | Obsługuje cięższe odlewy i zespoły niż typowe przenośniki taśmowe |
Jak działa linia automatyzacji stołów rolkowych
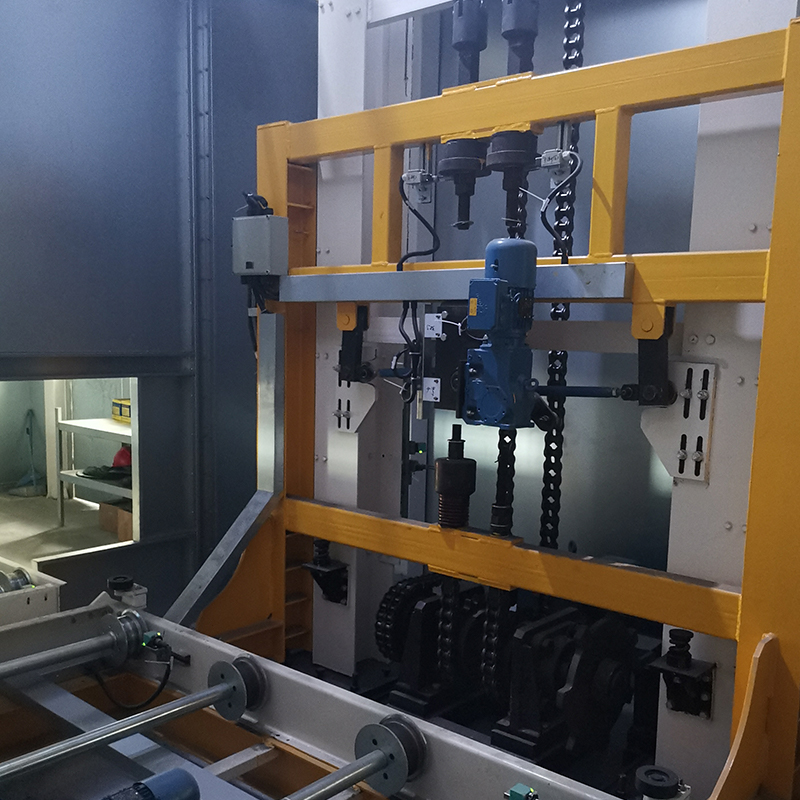
A r większa linia stołu zazwyczaj integruje się z czujnikami i silnikami napędowymi, dzięki czemu części przemieszczają się automatycznie między etapami bez konieczności ręcznego uruchamiania każdego przeniesienia przez operatora.
Standardowa sekwencja procesu
- Część ładowana jest na stół rolkowy z poprzedniej stacji np. szlifierni lub wyjścia z kabiny lakierniczej
- Czujniki wykrywają obecność części i uruchamiają rolki, które rozpoczynają przesuwanie jej do przodu
- Część przechodzi przez strefy akumulacji, jeśli następna stacja nie jest jeszcze gotowa na jej przyjęcie
- Część jest przekazywana do następnego etapu procesu, gdy stacja znajdująca się za nią zasygnalizuje, że jest czysta
Stosowanie stref akumulacji pomiędzy stacjami oznacza, że chwilowe spowolnienie na jednym etapie procesu nie powoduje zatrzymania całej linii, ponieważ części będące już w transporcie mogą czekać na rolkach do czasu, aż następna stacja będzie gotowa.
Gdzie stoły rolkowe mieszczą się na linii produkcyjnej
Sekcje stołu rolkowego są zwykle umieszczane w miejscach, w których część musi przemieszczać się po linii prostej pomiędzy dwoma etapami procesu o dużym obciążeniu, a nie być podnoszona lub zawieszana.
- Pomiędzy szlifiernią a kabiną lakierniczą i piecową do dużych odlewów
- Zasilanie logistyki bloków przeciwwagowych, transportujących sekcje po zakończeniu powlekania
- Podłączenie stanowisk kontroli do obszarów pakowania lub magazynowania
Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. obejmuje serię zautomatyzowanych przenośników z blokami przeciwwag w swoich liniach urządzeń, co odzwierciedla bezpośrednie doświadczenie w transporcie ciężkich części odlewanych pomiędzy etapami przetwarzania.
Skala produkcji za sprzętem
Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. z siedzibą w Yancheng w Jiangsu w Chinach prowadzi zakład obejmujący wiele obiektów 35 000 metrów kwadratowych z kapitałem zakładowym 58 milionów juanów i raporty ponad 40 lat połączonego doświadczenia na liniach malowania proszkowego, szlifierniach wielkogabarytowych części i zautomatyzowanych systemach transportowych. Maszyny są budowane na zamówienie, aby sprostać wymagającym wymaganiom w zakresie obróbki, a projekty są realizowane w wielu prowincjach i na rynkach eksportowych.
Często zadawane pytania
P1: Czym różni się stół rolkowy od przenośnika wiszącego?
Stół rolkowy podtrzymuje część podczas jej ruchu od dołu, podczas gdy wiszący przenośnik podtrzymuje część na haku lub uchwycie, co sprawia, że samotnik lepiej nadaje się do ciężkich lub nieregularnych części.
P2: Co się stanie, jeśli stacja końcowa nie będzie gotowa na przyjęcie części?
Detal czeka w strefie akumulacji na samotoku, aż kolejna stacja zasygnalizuje, że jest wolna, co pozwala uniknąć zatrzymania całej linii na chwilowe opóźnienie.
Tak, pod warunkiem, że na etapie projektowania zostaną określone rozstaw rolek i obciążenie, aby dopasować je do zakresu rozmiarów i ciężarów części oczekiwanych na linii.
P4: Co kupujący powinni potwierdzić przed zamówieniem linii automatyzacji samotoków?
Kupujący powinni potwierdzić maksymalną masę i powierzchnię części, wymaganą prędkość transferu oraz to, czy potrzebne są strefy akumulacji w celu buforowania części pomiędzy istniejącymi stacjami produkcyjnymi.