
Profesjonalna linia lakiernicza przeznaczona do produkcji i renowacji nadwozi samochodów ciężarowych, mająca zastosowanie do różnych typów samochodów ciężarowych (samochody ciężarowe ciężkie, lekki...
See Details
Yueze Environmental Protection zapewnia kompleksowe rozwiązania w zakresie przemysłowej obróbki powierzchni, oferując profesjonalną technologię i doskonałe rzemiosło.
 Otrzymuj zapytania
2026-09-04
Przesuń ręką po ramie dobrze utrzymanego traktora lub zewnętrznej szafce elektrycznej po latach słońca, deszczu i soli drogowej: wykończenie jest nadal gładkie, grube i uparcie nienaruszone. Taką trwałość rzadko zapewnia płynna farba. Pochodzi z malowania proszkowego, a krótka odpowiedź na pytanie, jak to działa, jest następująca: drobno zmielony suchy proszek otrzymuje ładunek elektrostatyczny, uziemiona metalowa część przyciąga naładowane cząstki na swoją powierzchnię i wokół jej krawędzi, a następnie ciepło piekarnika topi i chemicznie wiąże ten proszek w jedną ciągłą, twardą warstwę. Nie ma rozpuszczalnika, który mógłby odparować, nie zaciekają krople, a grubość jest budowana w jednym przejściu.
Poniższy przewodnik opisuje skład chemiczny proszku, fizykę powodującą jego przyleganie, trzy etapy procesu, porównanie proszku z farbą w płynie oraz sprzęt, jakiego potrzebuje cała linia, aby to wszystko wykonać niezawodnie, zmiana po zmianie.
Malowanie proszkowe to nie tylko malowanie po usunięciu cieczy; jest to preparat stworzony z myślą o innym sposobie aplikacji. Przed zmieleniem na proszek materiał jest stopionym stopem czterech grup składników funkcjonalnych:
Mieszankę wytłacza się, chłodzi i miele na drobne cząstki, zwykle mierzone w dziesiątkach mikrometrów, dzięki czemu płynie jak mąka, a mimo to można ją rozpylać za pomocą pistoletu prawie jak ciecz.
Formuły termoutwardzalne – poliester, epoksyd, hybryda epoksydowo-poliestrowa, poliuretan – dominują w wykończeniach przemysłowych. Podczas pieczenia żywica i środek leczniczy reagują, tworząc sieć molekularną, której nie można ponownie stopić. Ta nieodwracalność zapewnia częściom malowanym proszkowo odporność na chemikalia, ciepło i uderzenia.
Proszki termoplastyczne – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Niezależnie od tego, czy kabina jest obsługiwana ręcznie, czy w pełni zautomatyzowana i czy część jest małym wspornikiem, czy dwutonowym odlewem, każde zadanie malowania proszkowego obejmuje te same trzy etapy: przygotowanie powierzchni, nałożenie naładowanego proszku i utwardzenie folii.
Proszek przylega poprzez bezpośredni kontakt i siłę elektrostatyczną, więc wszystko, co pozostanie na metalu – olej obróbkowy, rdza, zgorzelina walcownicza, wilgoć – staje się słabą warstwą uwięzioną pod wykończeniem. Słabe przygotowanie rzadko pojawia się na stoisku; pojawia się kilka miesięcy później w postaci łuszczenia się, powstawania pęcherzy lub korozji wkradającej się pod skądinąd idealnie wyglądającą powłokę.
Przygotowanie zwykle łączy odtłuszczanie alkaliczne lub płukanie konwersyjne typu fosforanowego w celu usunięcia olejów za pomocą obróbki strumieniowo-ściernej lub śrutowania w celu usunięcia rdzy i zgorzeliny z odlewów i elementów spawanych. W przypadku ciężkich odlewów i stali konstrukcyjnej obróbka strumieniowo-ścierna nie jest opcjonalna – jest to etap, od którego zależy całe wykończenie.
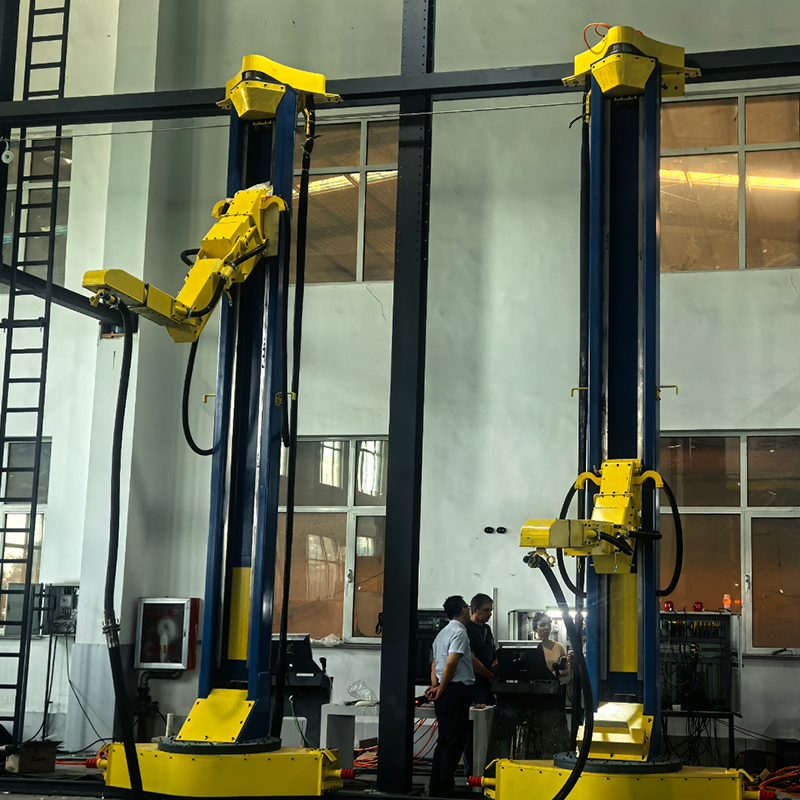 Szlifierka i automatyczna maszyna do śrutowania do przygotowania powierzchni Przed natryskiem proszku ciężkie odlewy i stal konstrukcyjna wymagają oczyszczenia strumieniowego w celu usunięcia rdzy, zgorzeliny i starych powłok, aby wykończenie mogło przylegać. Sprzęt ten zapewnia zamkniętą, zautomatyzowaną obróbkę strumieniowo-ścierną z usuwaniem pyłu, co czyni go kluczowym etapem obróbki wstępnej, który warto sprawdzić. Zobacz produkt →
Wewnątrz kabiny proszek jest pobierany ze zbiornika fluidyzacyjnego – pojemnika, w którym proszek jest zawieszony w delikatnie bulgoczącym powietrzu, dzięki czemu przepływa przez węże jak płyn – i dostarczany do pistoletu natryskowego. W najpowszechniejszej konfiguracji, ładowanie koronowe, elektroda wysokiego napięcia na końcówce pistoletu, zwykle pracująca przy temp dziesiątki kilowoltów , jonizuje otaczające powietrze i przenosi ładunek ujemny na cząstki opuszczające pistolet. Uziemiona część przyciąga naładowaną chmurę do siebie, a cząsteczki utrzymują ładunek wystarczająco długo, aby pozostać przyczepionym podczas przenoszenia i transportu do piekarnika.
Dwa efekty czynią metodę niezwykle efektywną. Owinięte oznacza, że naładowane cząstki podążają za polem elektrycznym na krawędzie, boki, a nawet tył części. Samoograniczająca się konstrukcja oznacza, że w miarę wzrostu naładowanej warstwy zaczyna ona odpychać napływający proszek, utrzymując w miarę równą grubość warstwy – zwykle ok 50 do 100 mikrometrów (2 do 4 milicali) w jednym przejściu płynna farba konstrukcyjna wymagałaby kilku warstw.
W produkcji liczą się dwie odmiany. Pistolety Tribo ładują proszek poprzez tarcie, a nie wysokie napięcie, i docierają do głębokich wgłębień, w których zmagają się pola koronowe, podczas gdy zanurzanie w złożu fluidalnym tworzy bardzo grube powłoki funkcjonalne na częściach takich jak korpusy zaworów.
Aplikacja powoduje jedynie nałożenie pudru na część; piekarnik sprawia, że jest to powłoka. Większość proszków termoutwardzalnych utwardza się, gdy sam metal osiągnie zgrubną powierzchnię 160 do 200°C (około 320 do 390°F) i utrzymuje tę temperaturę przez 10 do 20 minut , z dokładnymi wartościami określonymi w arkuszu danych producenta proszku. W miarę nagrzewania się części zachodzą po kolei trzy rzeczy:
Kontrolę utwardzania należy mierzyć na metalu, a nie tylko w powietrzu piekarnika. Niedoutwardzona powłoka staje się kredowa i matowa oraz nie przechodzi testów chemicznych; przepieczony żółknie i staje się łamliwy. W przypadku podłoży wrażliwych na ciepło, takich jak płyty pilśniowe średniej gęstości, proszki utwardzane w niskiej temperaturze i utwardzane promieniami UV delikatnie topią się i utwardzają w ciągu kilku sekund pod lampą ultrafioletową.
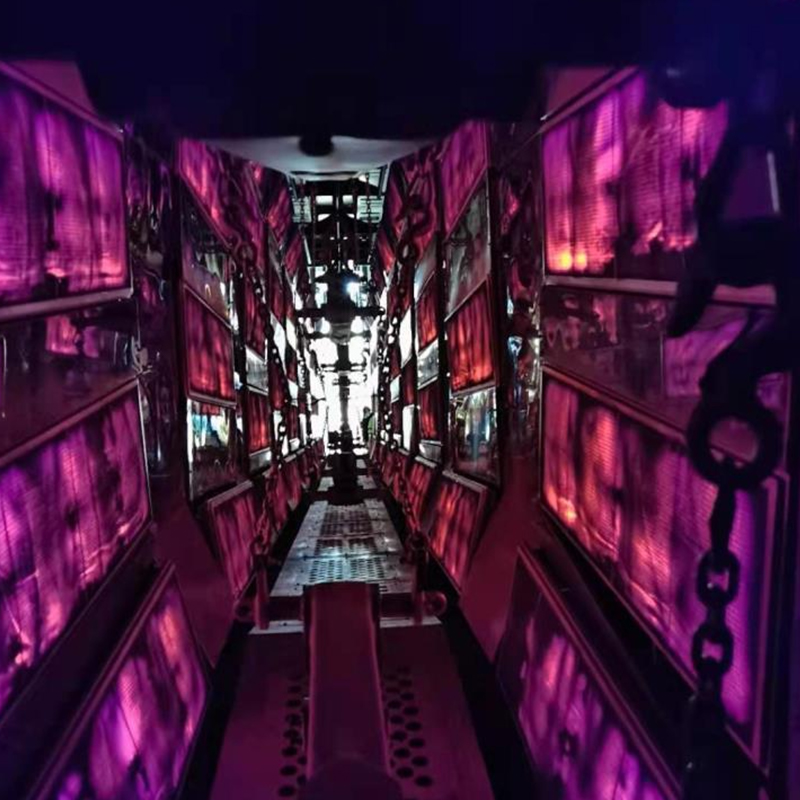 Suszarnia przemysłowa do utwardzania i odwadniania proszku Jakość utwardzania określa, czy powłoka powłoki proszkowej jest trwała, czy kredowa i łamliwa. Suszarnia ta oferuje równomierną cyrkulację gorącego powietrza, precyzyjną kontrolę stałej temperatury i konfigurowalne tryby ogrzewania, pomagając kupującym uzyskać spójne, w pełni utwardzone wykończenie. Zobacz produkt →
Cały proces opiera się na jednej fizycznej regule: przyciągają się przeciwne ładunki . W praktyce o tym, czy wykończenie wyjdzie jednolite, decydują dwa detale.
Część musi być rzeczywiście uziemiona za pomocą czystych haczyków i wieszaków. Zapieczone pozostałości proszku izolują haczyk, osłabiają jego przyciąganie i tworzą cienkie, niejednolite warstwy oraz marnują się pozostałości lakieru – dlatego zdyscyplinowane sklepy wypalają lub wymieniają haczyki według ustalonego harmonogramu.
Głębokie narożniki, kanały i wgłębienia chronią się przed polem elektrycznym, więc naładowany proszek ma tendencję do omijania dokładnie tych obszarów, które wymagają największej ochrony. Projektanci linii odpowiadają poprzez ostrożne rozmieszczenie pistoletu, pistolety automatyczne o ruchu posuwisto-zwrotnym, obniżone napięcie w pobliżu wnęk lub pistolety trybo o złożonej geometrii.
Zarówno farba proszkowa, jak i płynna mogą dobrze wyglądać już pierwszego dnia; różnice widoczne są w kosztach, zgodności i trwałości:
| Aspekt | Malowanie proszkowe | Farba w płynie |
|---|---|---|
| Przewoźnik | Suchy proszek, nie zawierający rozpuszczalników | Na bazie rozpuszczalnika lub wody |
| Emisje LZO | Zasadniczo żaden | Istotne dla typów rozpuszczalnikowych |
| Nadmierny oprysk | Zbierane i ponownie wykorzystywane w systemie odzyskiwania | Zagubiony; wymaga filtrowania spalin |
| Film na aplikację | Gruby pojedynczy przebieg, zwykle 50–100 µm | Cienki; kilka warstw dla jednakowej budowy |
| Hartowanie | Utwardzanie w piecu, sieciowanie chemiczne | Suszenie lub pieczenie na powietrzu, odparowanie rozpuszczalnika |
| Najlepiej nadaje się do | Części przewodzące, które tolerują temperatury wypalania | Szeroki asortyment, obejmujący artykuły wrażliwe na ciepło |
W przypadku fabryki ważącej zgodność z LZO, odpady materiałowe i wydajność te wiersze zwykle rozstrzygają argument na korzyść proszku.
Przy wielkości produkcji malowanie proszkowe nie jest pojedynczą maszyną, ale zrównoważonym łańcuchem urządzeń poruszających się z prędkością przenośnika. Kompletna linia przemysłowa zazwyczaj obejmuje:
Każdy etap ogranicza pozostałe: czas przebywania pieca zależy od prędkości przenośnika, przepływ powietrza w kabinie zależy od projektu odzysku, a układ haków na przenośniku wpływa zarówno na uziemienie, jak i na jednorodność folii. Dlatego doświadczeni nabywcy zaczynają od części, wydajności i specyfikacji wykończenia, a następnie wracają do sprzętu. Aby zapoznać się z podziałem stacja po stacji, zobacz z jakiego sprzętu faktycznie składa się linia do produkcji powłok .
 Malowanie proszkowe Line for Metal Workpiece Finishing Ponieważ czas pracy piekarnika, przepływ powietrza w kabinie i konstrukcja przenośnika wzajemnie na siebie oddziałują, wielu kupujących woli całkowicie zintegrowane rozwiązanie. Ta zautomatyzowana linia do malowania proszkowego obejmuje aplikację i utwardzanie przy wysokim recyklingu proszku, zerowej emisji LZO i pełnych opcjach dostosowywania. Zobacz produkt →
Każda część przewodząca prąd elektryczny, która toleruje temperaturę utwardzania, jest kandydatem, a w prawdziwych fabrykach lista jest długa:
Porowate odlewy zasługują na szczególną uwagę: uwięzione powietrze i wilgoć powodują powstawanie porów odgazowujących, chyba że części są wstępnie wypalone lub proszek zawiera dodatki odgazowujące, a ich ciężar wymaga solidnego zawieszenia i transportu. Nasz rozwiązania w zakresie powłok odlewniczych i przeciwwag pokaż, jak obróbka strumieniowo-ścierna, zawieszanie, natryskiwanie i utwardzanie są zaprojektowane w odniesieniu do dokładnie tego rodzaju ciężkiego przedmiotu obrabianego.
Większość wad wykończenia ma jedną konkretną, możliwą do naprawienia przyczynę:
Malowanie proszkowe działa, ponieważ łączy prostą zasadę fizyczną z kontrolowaną reakcją chemiczną pod wpływem ciepła. Przygotowanie, ładowanie i utwardzanie muszą być prawidłowe, ponieważ żaden etap nie jest w stanie zrekompensować drugiego. Utrzymywanie tej równowagi na stałym poziomie, zmiana po zmianie, jest zadaniem specjalnie zaprojektowanej linii do malowania proszkowego – i dlatego właśnie fabryki, które traktują tę linię jako jeden system, a nie zbiór maszyn, to te, do których wykończenia wracają klienci.

Profesjonalna linia lakiernicza przeznaczona do produkcji i renowacji nadwozi samochodów ciężarowych, mająca zastosowanie do różnych typów samochodów ciężarowych (samochody ciężarowe ciężkie, lekki...
See Details
Profesjonalna linia do natryskiwania specjalnie zaprojektowana do produkcji i renowacji kół samochodowych, mająca zastosowanie do różnych typów kół samochodowych (felgi stalowe, felgi ze stopu alum...
See Details
Profesjonalna linia do natryskiwania specjalnie zaprojektowana do produkcji i renowacji kół samochodowych, mająca zastosowanie do różnych typów kół samochodowych (felgi stalowe, felgi ze stopu alum...
See Details
Profesjonalna linia do powlekania elektroforetycznego specjalnie zaprojektowana do pojazdów elektrycznych (EV), mająca zastosowanie do różnych typów pojazdów elektrycznych (EV pasażerskie, komercyj...
See Details
Profesjonalna linia do powlekania specjalnie zaprojektowana do dużych odlewów i części do samochodów ciężarowych, mająca zastosowanie do różnych dużych odlewów (odlewy inżynieryjne, odlewy do sprzę...
See Details
Profesjonalna linia do malowania natryskowego specjalnie zaprojektowana do obudów silników, mająca zastosowanie do różnych typów obudów silników (obudowa silnika pojazdu elektrycznego, obudowa siln...
See DetailsZbuduj swój indywidualny system powłok przemysłowych
Prześlij nam informacje o obrabianym przedmiocie, zdolności produkcyjnej, procesie powlekania, układzie warsztatu i wymaganiach środowiskowych. Yueze pomoże ocenić Twój projekt i opracować odpowiednie rozwiązanie w zakresie powlekania, transportu, suszenia i oczyszczania środowiska.
Menu główne
Produkty
Skontaktuj się z nami
Adres firmy:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, miasto Yancheng, prowincja Jiangsu
Napisz do nas już teraz!

Śledź nas: