
Profesjonalna linia malarska specjalnie zaprojektowana do produkcji i renowacji nadwozi cystern do przewozu zboża, mająca zastosowanie do różnych typów cystern do przewozu zboża (cysterna do transp...
See Details
Yueze Environmental Protection zapewnia kompleksowe rozwiązania w zakresie przemysłowej obróbki powierzchni, oferując profesjonalną technologię i doskonałe rzemiosło.
 Otrzymuj zapytania
2026-08-14
Większość powłok proszkowych utwardza się pomiędzy 160 i 210 stopni Celsjusza , przy czym zdecydowana większość standardowych proszków termoutwardzalnych poliestrowych i epoksydowych utwardza się w temperaturze 180 do 200 stopni Celsjusza przez 10 do 20 minut, gdy sama część osiągnie tę temperaturę. Preparaty proszkowe o niskim utwardzaniu mogą osiągać temperaturę już od 120 do 150 stopni Celsjusza, co ma znaczenie, gdy przez linię malowania proszkowego przebiegają podłoża wrażliwe na ciepło, takie jak MDF, tworzywa sztuczne lub cienkie aluminium. Liczba, która faktycznie określa dobre utwardzenie, nie jest nastawą pieca, jest to temperatura metalu części, ponieważ piece są ustawione na wyższą niż docelowa temperatura utwardzania, aby uwzględnić czas nagrzewania i masę części.
Powłoka proszkowa jest nakładana w postaci suchego, naładowanego elektrostatycznie proszku, który po podgrzaniu staje się twardą, ciągłą powłoką. Wewnątrz pieca do utwardzania linii malowania proszkowego proszek najpierw topi się i układa w gładką warstwę, a następnie sieciuje chemicznie, tworząc ostateczną trwałą powłokę. Jeśli temperatura jest zbyt niska lub czas przebywania jest zbyt krótki, folia nigdy nie usieciuje się całkowicie, pozostawiając miękką, kredową lub łatwo zarysowaną powierzchnię, mimo że część po opuszczeniu piekarnika wygląda na pokrytą powłoką.
Każdy producent proszku publikuje harmonogram utwardzania w postaci pary liczb, temperatury i czasu, na przykład 200 stopni Celsjusza przez 10 minut mierzonych na powierzchni metalu. Obie liczby są ze sobą powiązane i jednej bez drugiej nie można ocenić. Część, która osiąga temperaturę zaledwie 180 stopni Celsjusza, może nadal prawidłowo utwardzić się, jeśli będzie trzymana w tym miejscu przez dłuższy czas, dlatego długość pieca i prędkość przenośnika na linii malowania proszkowego są obliczane w oparciu o masę części, a nie tylko w oparciu o temperaturę docelową.
Wymagania dotyczące utwardzania różnią się w zależności od składu chemicznego, a wybór odpowiedniego proszku do danego zastosowania często sprowadza się do dopasowania temperatury utwardzania do podłoża i możliwości linii produkcyjnej.
| Chemia proszkowa | Typowa temperatura utwardzania | Typowy czas przebywania |
|---|---|---|
| Standardowy poliester TGIC | 180 do 200 stopni Celsjusza | 10 do 15 minut |
| Proszek epoksydowy | 160 do 190 stopni Celsjusza | 10 do 20 minut |
| Hybryda epoksydowo-poliestrowa | 170 do 190 stopni Celsjusza | 10 do 15 minut |
| Poliester o niskim utwardzaniu | 120 do 150 stopni Celsjusza | 15 do 25 minut |
Prawidłowa odpowiedź na pytanie, jaka temperatura jest potrzebna do malowania proszkowego, zawsze zależy od tego, z czego wykonana jest część, a nie tylko od tego, jaki proszek znajduje się w zbiorniku. Praca podłoża powyżej jego bezpiecznego limitu może wypaczyć, odbarwić lub osłabić materiał, nawet jeśli sama powłoka utwardzi się doskonale.
Piec do utwardzania jest najważniejszym stanowiskiem na linii malowania proszkowego, zapewniającym stałe utrzymywanie właściwej temperatury. Piec, który jest zbyt gorący na początku i zbyt chłodny na końcu ścieżki przenośnika, powoduje niespójne wyniki utwardzania w całej partii, nawet jeśli każda część otrzymuje ten sam nominalny proszek i tę samą temperaturę zadaną.
Wiele pieców przemysłowych na nowoczesnym linia do malowania proszkowego używaj wielu stref grzewczych, aby temperatura powietrza mogła rosnąć stopniowo, zamiast natychmiastowego piaskowania części pełną temperaturą, co zmniejsza ryzyko naskórkowania powierzchni, zanim rdzeń części osiągnie temperaturę.
Równomierny rozkład przepływu powietrza w komorze pieca zapobiega powstawaniu zimnych miejsc, a przeciążenie linii malowania proszkowego zbyt dużą liczbą części zawieszonych zbyt blisko siebie blokuje cyrkulację powietrza i tworzy niedojrzałe sekcje po zacienionych stronach części.
Prędkość przenośnika na linii malowania proszkowego jest ustalana na podstawie masy części i długości pieca, tak aby każda część przebywała w temperaturze wystarczającej do zakończenia reakcji sieciowania, a nie tylko na przejście przez piec.
| Problem | Przyczyna związana z temperaturą |
|---|---|
| Kredowa lub miękka powłoka | Niedoutwardzenie z powodu niewystarczającej temperatury metalu lub czasu przebywania |
| Żółknięcie lub odbarwienie | Przesuszenie spowodowane nadmierną temperaturą piekarnika lub wydłużonym czasem przebywania |
| Otwory Lub Pęcherzyki Powierzchniowe | Gwałtowny wzrost temperatury powodujący odgazowanie przed związaniem folii |
| Nierówny połysk w całej partii | Nierówna temperatura w strefie piekarnika lub zablokowany przepływ powietrza |
Najczęstszym powodem jest zgadywanie wartości zadanych piekarnika linia do malowania proszkowego daje niespójne wyniki, dlatego większość programów kontroli jakości weryfikuje rzeczywistą temperaturę części, zamiast polegać wyłącznie na wyświetlaczu piekarnika.
Standardowe części aluminiowe dobrze utwardzają się w normalnym zakresie temperatur od 180 do 200 stopni Celsjusza, ale w przypadku cienkich wytłoczek czasami lepiej jest zastosować nieco niższą nastawę piekarnika w połączeniu z dłuższym czasem przebywania, aby uniknąć odkształceń cieplnych.
Tak, niskoutwardzalne formuły proszkowe są przeznaczone do pełnego sieciowania w temperaturze od 120 do 150 stopni Celsjusza, co jest standardowym wyborem w przypadku drewna, tworzyw sztucznych i innych podłoży wrażliwych na ciepło, pracujących na linii malowania proszkowego.
Proszek topi się i płynie, ale nie ulega całkowitemu usieciowaniu, pozostawiając powłokę, która wygląda na wykończoną, ale nie przechodzi testów przyczepności, twardości i odporności chemicznej.
Większość standardowych proszków potrzebuje 10 do 20 minut, gdy metal części osiągnie docelową temperaturę, a dokładna liczba jest zawsze podana w arkuszu danych technicznych producenta proszku.
Grubość części zmienia czas potrzebny do osiągnięcia temperatury docelowej, a nie samą temperaturę docelową, więc cięższe części wymagają dłuższego przebywania w piecu lub mniejszej prędkości przenośnika na linii malowania proszkowego, aby osiągnąć pełne utwardzenie.

Profesjonalna linia malarska specjalnie zaprojektowana do produkcji i renowacji nadwozi cystern do przewozu zboża, mająca zastosowanie do różnych typów cystern do przewozu zboża (cysterna do transp...
See Details
Linia do malowania natryskowego to kompletny zautomatyzowany system powlekania, obejmujący procesy natryskiwania, suszenia, utwardzania i transportu. Charakteryzuje się stabilną pracą, równomiernym...
See Details
Profesjonalna linia do natryskiwania przeznaczona do produkcji i konserwacji silników, mająca zastosowanie do różnych typów silników (silnik benzynowy, silnik wysokoprężny, silnik pojazdu elektrycz...
See Details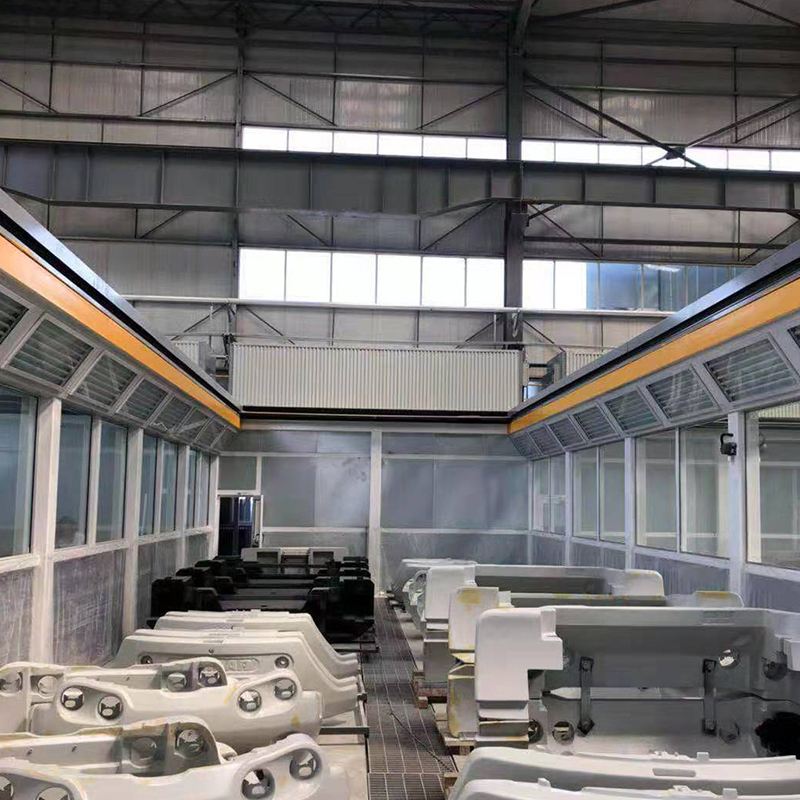
Wysuwana mobilna kabina lakiernicza i szlifierska to elastyczne, oszczędzające miejsce i wielofunkcyjne stanowisko do powlekania. Dzięki teleskopowej ruchomej konstrukcji i zintegrowanemu systemowi...
See Details
Filtr mgły lakierniczej typu suchego to podstawowy element oczyszczania mgły lakierniczej, wykonany głównie z wysokiej jakości materiałów filtracyjnych (włókno szklane, węgiel aktywny, włóknina). M...
See Details
Urządzenia do oczyszczania gazów odlotowych, napędzane elektrycznie i o stabilnej mocy wyjściowej, składające się głównie z okapu zbierającego gaz, filtra oczyszczającego, wentylatora, układu stero...
See DetailsZbuduj swój indywidualny system powłok przemysłowych
Prześlij nam informacje o obrabianym przedmiocie, zdolności produkcyjnej, procesie powlekania, układzie warsztatu i wymaganiach środowiskowych. Yueze pomoże ocenić Twój projekt i opracować odpowiednie rozwiązanie w zakresie powlekania, transportu, suszenia i oczyszczania środowiska.
Menu główne
Produkty
Skontaktuj się z nami
Adres firmy:
Nr 12, Park Avenue, Shanggang Industrial Park, Jianhu, miasto Yancheng, prowincja Jiangsu
Napisz do nas już teraz!

Śledź nas: